Como é fabricada a espuma de poliuretano? Guia de processos, química e equipamentos
Notícias da indústria-
A resposta curta: dois líquidos, uma reação rápida
A espuma de poliuretano é fabricada medindo, misturando e distribuindo duas correntes químicas líquidas – uma mistura de isocianato e uma mistura de poliol – e depois deixando a mistura reativa se expandir em um plástico celular sólido. A expansão visível leva segundos; a química interna continua aumentando a força por horas. Tudo o que importa na peça acabada, incluindo densidade, estrutura celular, valor de isolamento e capacidade de carga, é em grande parte decidido nos primeiros momentos após a colisão dos dois fluxos na cabeça de mistura.
A maioria das pessoas conhece o resultado, não o processo: a camada rígida de isolamento dentro da porta de uma geladeira, o amortecimento flexível sob o assento de um carro, a placa contínua no telhado de um edifício. Todos seguem a mesma sequência: preparação da matéria-prima, dosagem precisa, mistura em alta pressão, dosagem em molde ou esteira, expansão e cura.
A Química: Isocianato, Poliol e o Gás que Constrói as Células
A espuma de poliuretano se forma quando um isocianato reage com um poliol. O grupo -NCO do isocianato ataca o grupo -OH do poliol para formar uma ligação de uretano, unindo moléculas líquidas curtas em um polímero sólido longo. A reação libera calor, e esse calor exotérmico expande o gás que cria a estrutura celular da espuma.
Duas rotas de geração de gás funcionam em paralelo na maioria das formulações:
Sopro químico: a água reage com o isocianato para liberar gás dióxido de carbono.
Sopro físico: um líquido de baixo ponto de ebulição – mais comumente ciclopentano na espuma rígida moderna – evapora à medida que a mistura aquece.
Os catalisadores controlam o equilíbrio entre a reação de gelificação e a reação de expansão, enquanto os surfactantes de silicone estabilizam as células em crescimento para que não entrem em colapso sob o seu próprio peso. Altere a proporção de qualquer um desses componentes e a espuma passará de macia e flexível para rígida e estrutural.
Matérias-primas: o que realmente entra na mistura
Uma formulação típica de espuma rígida de poliuretano, expressa em partes por 100 partes de poliol, tem a seguinte aparência:
Formulação típica de espuma rígida de poliuretano, em partes em peso por 100 partes de poliol.
Matéria-prima
Função na reação
Peças típicas
Poliol (poliéter)
Estrutura de polímero; define flexibilidade
100
Isocianato (MDI)
Reticula o polímero; constrói força
40–60
Ciclopentano
Agente de expansão físico; cria as células
10–15
Água
Agente de expansão químico; libera CO2
2–4
Surfactante de silicone
Estabiliza as células durante a ascensão
1–2
Catalisadores de amina/estanho
Equilibre a gelificação e a velocidade de sopro
0,5–2
O gráfico destaca um ponto importante na área de produção: o teor de isocianato é de apenas 40 a 60 por cento do teor de poliol em peso, mas um erro de medição de apenas 1 a 2 por cento em qualquer fluxo altera a estrutura, a densidade e a adesão da célula. É por isso que as bombas dosadoras de alta pressão, e não a pá misturadora, são o verdadeiro coração de uma linha de espuma.
O ciclopentano merece atenção especial para espumas de eletrodomésticos e painéis. Ele substituiu os agentes de expansão do tipo freon porque tem potencial de destruição da camada de ozônio próximo de zero, mas é inflamável. As plantas, portanto, misturam-no ao poliol em um skid de pré-mistura seguro ou através de um processo contínuo. sistema de pré-mistura de ciclopentano . A rota de entrega do agente de expansão é uma das primeiras decisões que um produtor de espuma para eletrodomésticos enfrenta; nosso guia para como escolher a máquina de injeção de espuma de poliuretano ciclopentano certa explica as principais opções.
Passo a passo: como é fabricada a espuma de poliuretano
1. Condicionamento de matéria-prima
Ambos os componentes são armazenados em tanques com temperatura controlada e recirculados continuamente para mantê-los uniformes. A temperatura afeta diretamente a viscosidade e a reatividade: a maioria dos sistemas baseados em MDI são mantidos entre 20 e 35 °C. O tanque de poliol geralmente já contém os surfactantes, catalisadores, água e, quando um skid de pré-mistura é usado, o ciclopentano.
2. Medição precisa
As bombas de alta pressão fornecem cada componente ao cabeçote de mistura com uma saída controlada e uma proporção controlada. As máquinas modernas apresentam precisão de proporção em cerca de ± 0,5 a 1 por cento em volume. Se o lado do isocianato se deslocar para cima, a espuma torna-se quebradiça e pode queimar em secções espessas; se cair, as células entram em colapso e a peça perde resistência estrutural.
3. Mistura de impacto
Máquinas de alta pressão misturam sem agitador mecânico. As duas correntes entram em uma pequena câmara a aproximadamente 120-180 bar e colidem frontalmente em alta velocidade. O impacto faz a mistura e um pistão hidráulico limpa a câmara após cada disparo para que os resíduos não possam curar dentro do cabeçote.
4. Distribuição em um molde ou em um transportador
O líquido de reação é injetado em um molde fechado, em um molde aberto ou diretamente em um transportador. Em peças moldadas, a quantidade injetada – chamada de peso de injeção ou fator de empacotamento – define a densidade final. Em linhas contínuas de blocos, o líquido é despejado em uma calha móvel onde sobe formando um longo bloco.
5. Ascensão, gelificação e cura
Uma vez que o líquido está em repouso, a química assume o controle. A mistura forma creme, cresce, gelifica e fica sem pegajosidade. A curva de ascensão abaixo é típica de uma espuma rígida de ascensão livre: início rápido, crescimento linear rápido e, em seguida, um platô à medida que as células se fixam no lugar.
Após o platô, a espuma é quimicamente sólida, mas ainda quente e macia. As peças rígidas moldadas são geralmente desmoldadas em 5 a 15 minutos, e a peça atinge sua resistência final após cerca de 24 horas em temperatura ambiente.
6. Acabamento e Pós-Processamento
As peças moldadas são cortadas e verificadas quanto a vazios; blocos de placas são cortados em folhas; painéis rígidos são cortados no tamanho certo, afiados e laminados quando necessário. Uma boa limpeza é importante aqui porque o pó de poliuretano e os resíduos parcialmente curados são as principais fontes de contaminação em uma linha de espuma.
Flexível, Rígido, Placa e Moldado: Variantes de Processo
A química é a mesma, mas a receita e o equipamento mudam com o produto final. Quatro variantes cobrem a maior parte da indústria:
Espuma flexível em bloco: uma espuma de bloco de células abertas de baixa densidade para colchões e estofados. A mistura é despejada em uma esteira larga, forma um pão contínuo e é cortada em folhas.
Espuma moldada flexível: utilizada em assentos automotivos. A mistura é injetada em moldes moldados e a estrutura de células abertas permite que o ar passe pela almofada.
Espuma moldada rígida: uma espuma de célula fechada e dimensionalmente estável para armários frigoríficos e placas de isolamento. O sopro de ciclopentano e a alta pressão de injeção mantêm as células pequenas e o valor de isolamento alto.
Espuma rígida em spray: a mesma química aplicada no local com equipamentos portáteis para isolamento de edifícios.
A configuração de produção segue o produto. Para peças moldadas de grande volume, como placas de isolamento, um linha de produção de máquina de moldagem por injeção de espuma de plataforma giratória indexa moldes através de estações de enchimento, cura e desmoldagem para que o cabeçote de injeção nunca espere por um molde. Para painéis rígidos contínuos, uma linha tipo H ou anular é mais adequada. A operação com uma única máquina permanece econômica para pequenos lotes e peças personalizadas.
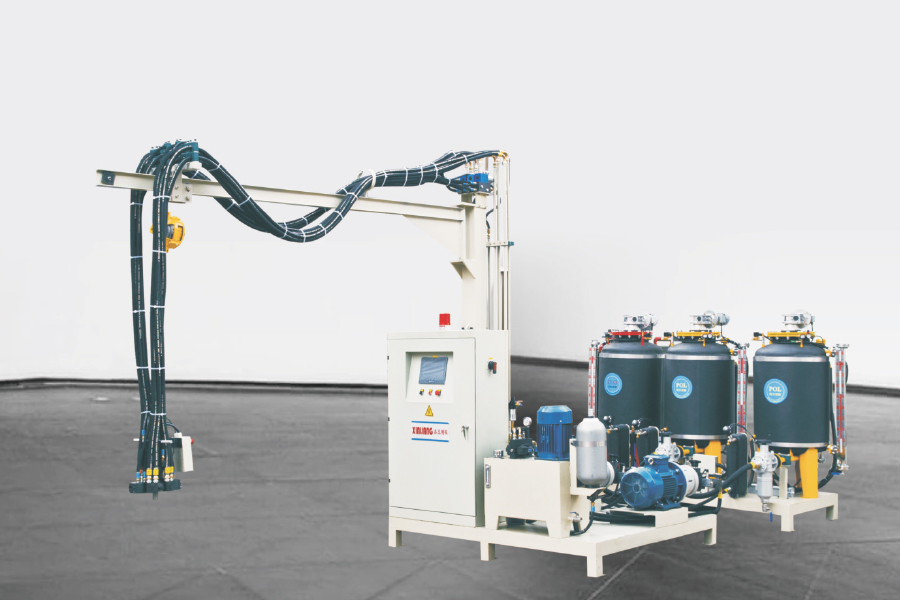
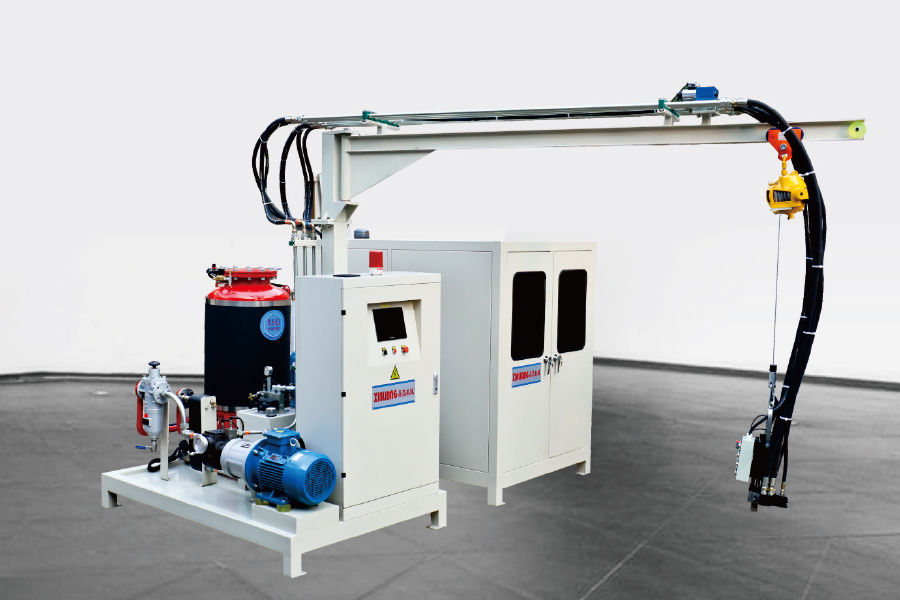
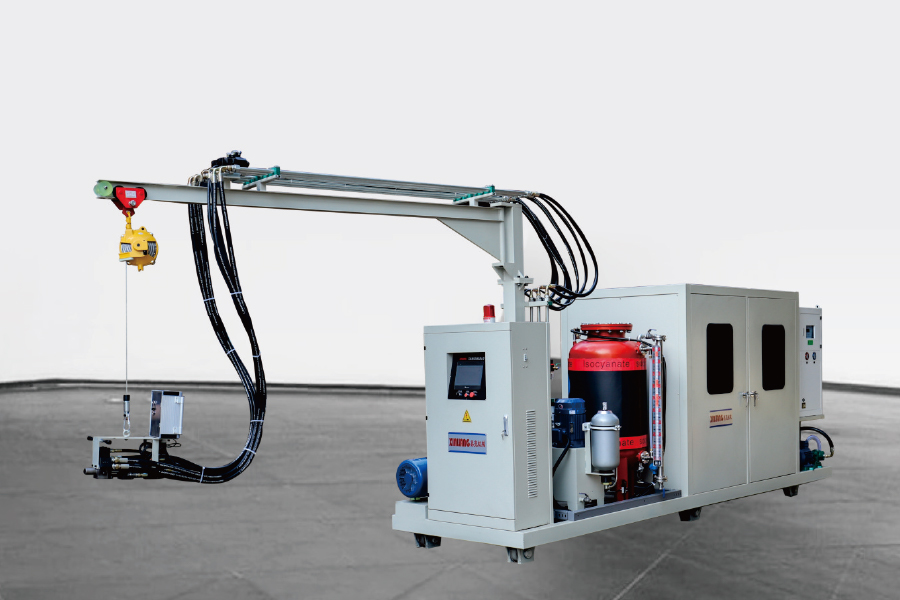
Três equipamentos definem uma fábrica de espuma de poliuretano: a máquina de injeção, o sistema de pré-mistura ou mistura e a linha de produção.
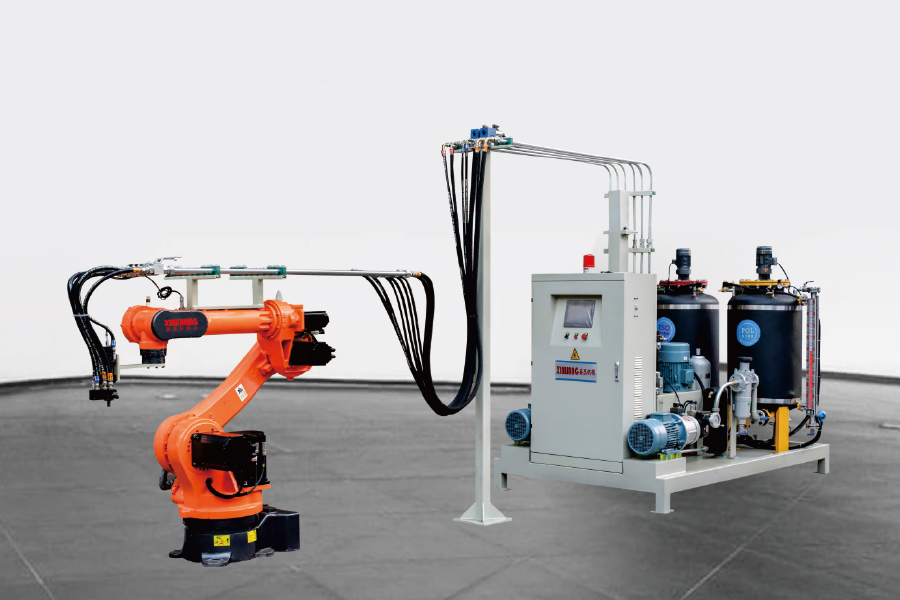
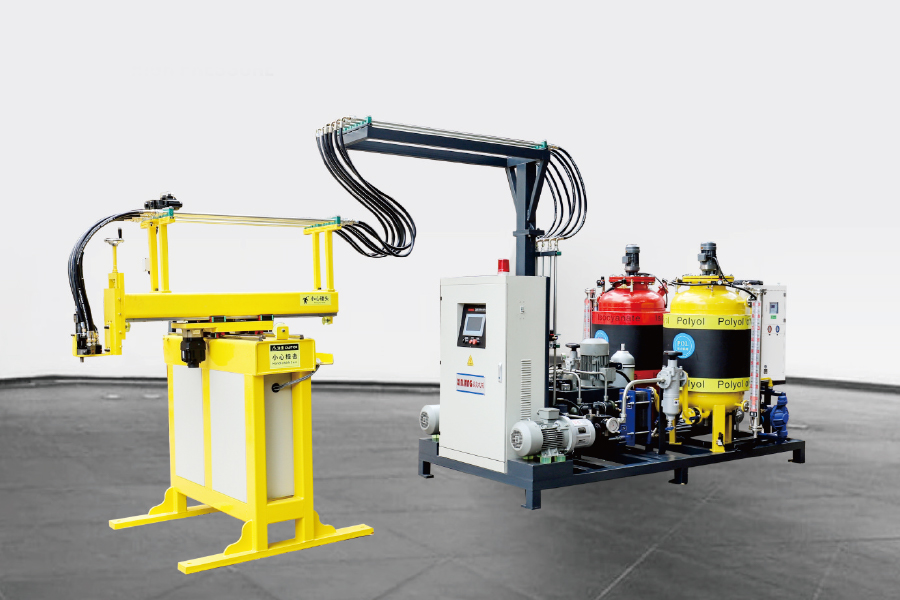
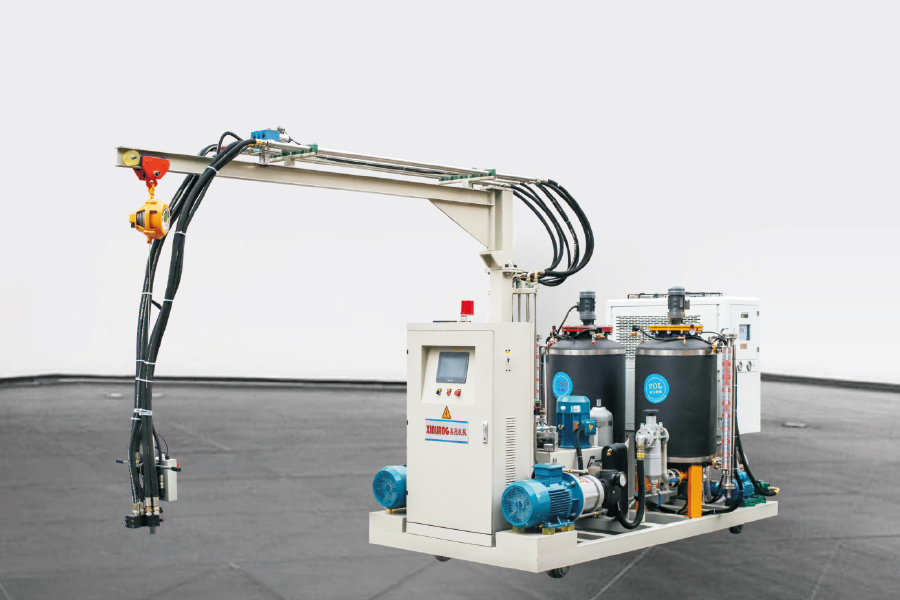
A máquina injetora mede e mistura os produtos químicos em alta pressão. Máquinas de dois componentes atendem à grande maioria das aplicações; máquinas de três componentes adicionam um terceiro fluxo para retardadores de chama, corantes ou misturas especiais de poliol. Máquinas Ningbo Xinliang máquina de injeção de espuma de alta pressão de poliuretano de dois componentes é um exemplo típico desta classe, com precisão de dosagem e pressão de mistura monitoradas em cada disparo. Se você é novo na categoria, comece com nossa explicação sobre o que é uma máquina injetora de espuma de alta pressão de poliuretano .
O sistema de pré-mistura pega o agente de expansão e o mistura ao poliol com segurança, para que a máquina injetora sempre receba um lote uniforme. A linha de produção organiza o ciclo do molde: uma mesa giratória para muitos moldes pequenos em rotação, uma linha tipo H para grandes painéis rígidos ou uma linha anular para placas laminadas contínuas. A combinação certa depende do tamanho da peça, do volume de produção e da produção horária que você precisa manter.
O que decide se a espuma atende às especificações
Cinco variáveis separam uma espuma limpa e uniformemente aumentada de um lote rejeitado: precisão da proporção, temperatura do componente, pressão de mistura, temperatura do molde e consistência da matéria-prima.
A temperatura é a variável mais fácil de errar porque altera o tempo do creme – o intervalo entre a injeção e o início da expansão. A tendência típica para um sistema MDI é mostrada abaixo: à medida que a temperatura do componente aumenta, o tempo de creme diminui quase linearmente. Os fornecedores de produtos químicos para espuma normalmente citam tempos de creme na faixa de 4 a 12 segundos para sistemas de gabinete, dependendo da formulação e da temperatura do processo.
A pressão de mistura é o sistema de alerta precoce do operador: uma queda de pressão no cabeçote de mistura geralmente significa um bico desgastado, uma câmara suja ou uma bomba perdendo curso. Desvio de proporção, matéria-prima contaminada e um lote úmido de poliol aparecem na estrutura celular antes que qualquer teste de laboratório seja concluído. Para uma análise mais detalhada de cada variável, leia nosso detalhamento de quais fatores afetam a qualidade da injeção de espuma de poliuretano .
Perguntas frequentes sobre fabricação de espuma de poliuretano
Q1. Do que é feita a espuma de poliuretano?
A espuma de poliuretano é feita de um isocianato (geralmente MDI ou TDI) e um poliol, além de água ou agente de expansão físico, surfactantes e catalisadores. O isocianato reage com o poliol para formar o polímero, enquanto o agente de expansão cria as células.
Q2. Qual é a diferença entre espuma de poliuretano rígida e flexível?
A espuma rígida tem células fechadas, é densa e dimensionalmente estável; é utilizado para isolamento térmico em refrigeradores e painéis de construção. A espuma flexível é de células abertas e macia; é usado em colchões, móveis e assentos de veículos.
Q3. Para que é usado o ciclopentano na espuma de poliuretano?
Ciclopentano is the physical blowing agent in modern rigid foam. It evaporates inside the reacting mixture and expands the cells, giving refrigerator and panel foam high insulation value without the ozone-depleting gases used in older processes.
Q4. Quanto tempo leva para a espuma de poliuretano curar?
A subida visível termina em cerca de dois minutos. As peças moldadas podem ser desmoldadas em 5 a 15 minutos, mas o polímero continua a reticular e a estabilidade dimensional total geralmente leva 24 horas ou mais.
Q5. A espuma de poliuretano pode ser reciclada?
Sim. Restos de espuma flexível podem ser cortados e colados em uma base de carpete recolocada. A espuma rígida pode ser transformada em enchimento ou despolimerizada através da glicólise para recuperar polióis para uma nova espuma.
Q6. O que é uma máquina de espuma de poliuretano de alta pressão?
É uma máquina que dosa dois ou mais componentes líquidos com bombas de alta pressão, mistura-os por impacto em uma cabeça misturadora e injeta a mistura reativa em um molde ou transportador, onde se expande em espuma.