Lar / Notícias / Notícias da indústria / Máquina de painel sanduíche de poliuretano: seleção de equipamentos de injeção de espuma
Máquina de painel sanduíche de poliuretano: seleção de equipamentos de injeção de espuma
Notícias da indústria-
Ande sobre uma linha de painel sanduíche e a prensa ou a esteira dupla chamam toda a atenção. O dinheiro geralmente é guardado ou perdido em outro lugar: na mixagem. Duas linhas equipadas com hardware de conformação idêntico podem funcionar com taxas de refugo muito diferentes, simplesmente porque uma mantém estável a proporção de poliol para isocianato e dá um disparo uniforme, enquanto a outra oscila entre os turnos.
Essa é a conclusão inicial e vale para ambas as rotas de produção – a linha contínua de correia dupla que despeja espuma em uma superfície móvel e a linha baseada em molde, onde um cabeçote montado em esteira ou robô injeta uma dose medida em uma cavidade. O restante deste guia detalha o que uma máquina de painel sanduíche de poliuretano realmente inclui, onde o equipamento de espuma ganha seu sustento e quais especificações vale a pena escrever em um pedido de compra.
O que uma máquina de painel sanduíche de poliuretano realmente inclui
A frase é usada livremente. Alguns fornecedores significam a linha completa; os compradores geralmente se referem apenas ao equipamento de formação de espuma. Um sistema funcional normalmente possui cinco blocos:
Unidade de medição — tanques, bombas, trocadores de calor e medidores de vazão que mantêm a relação dos componentes e a temperatura estáveis.
Cabeça de mistura de alta pressão — onde as correntes de poliol e isocianato se encontram e reagem.
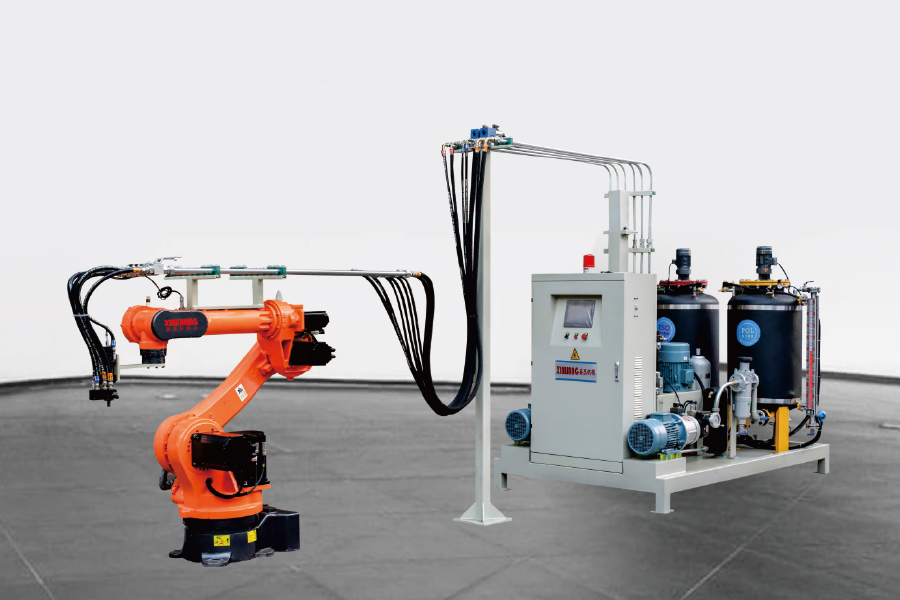
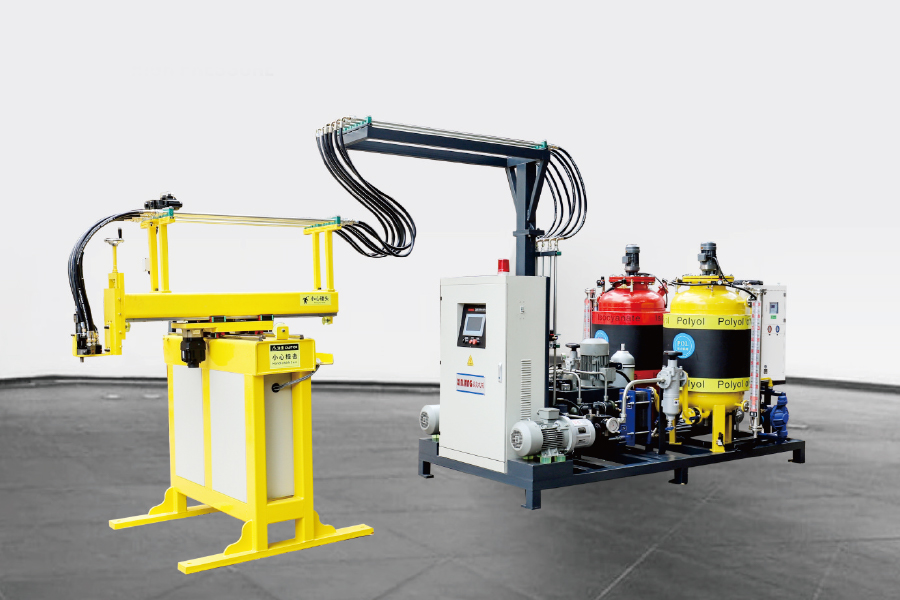
Hardware de posicionamento da cabeça — um ponto de fluidez fixo, uma pista, um pórtico XY ou um robô de seis eixos.
Formando hardware — um transportador de correia dupla com laminador e vedações laterais, ou porta-moldes, prensas e estações de desmoldagem.
Controles e segurança — gerenciamento de receitas, detecção de gases, ventilação e lógica de desligamento.
Linhas contínuas e descontínuas compartilham esse núcleo, mas o carregam de maneira diferente. Em uma linha contínua, a cabeça geralmente fica fixa e o cinto se move por baixo dela; a produção é medida em quilogramas por minuto, e a estabilidade da proporção ao longo de horas de funcionamento é mais importante do que a precisão de um único disparo. Em uma linha de molde, o cabeçote se desloca e a métrica é gramas por injeção: um painel de 1.200 × 2.400 mm com núcleo de 50 mm a 40 kg/m³ precisa de cerca de seis quilogramas de espuma, colocados uniformemente antes que o tempo de creme expire.
Por que o sistema de injeção define a qualidade do painel
Máquinas de alta pressão colidem as duas correntes a 100–200 barrasra dentro de uma pequena câmara de mistura, e a energia dessa colisão faz a mistura. Máquinas de baixa pressão agitam os componentes mecanicamente a cerca de 5–20 barras e geralmente dependem de ar de nucleação para criar a estrutura celular.
Figura 1: Janelas de pressão operacional comumente publicadas para as duas tecnologias de mistura.
De acordo com padrões de painéis como EN 14509 e dados de equipamentos publicados, os núcleos de painéis rígidos de PU são comumente especificados entre 30 e 50 kg/m³. Alcançar a extremidade inferior dessa faixa sem vazios depende de quão fina e uniforme é a estrutura celular, porque as células grosseiras colapsam sob a pressão do laminador e deixam variação de densidade ao longo da largura do painel.
Figura 2: Comparação esquemática. Azul: mistura de impacto de alta pressão. Laranja: mistura mecânica de baixa pressão. Os valores ilustram características gerais do equipamento e não dados medidos.
A mesma lógica se aplica à adesão: a espuma misturada por impacto molha as películas de forma mais consistente, o que reduz o risco de delaminação durante o corte ou o manuseio.
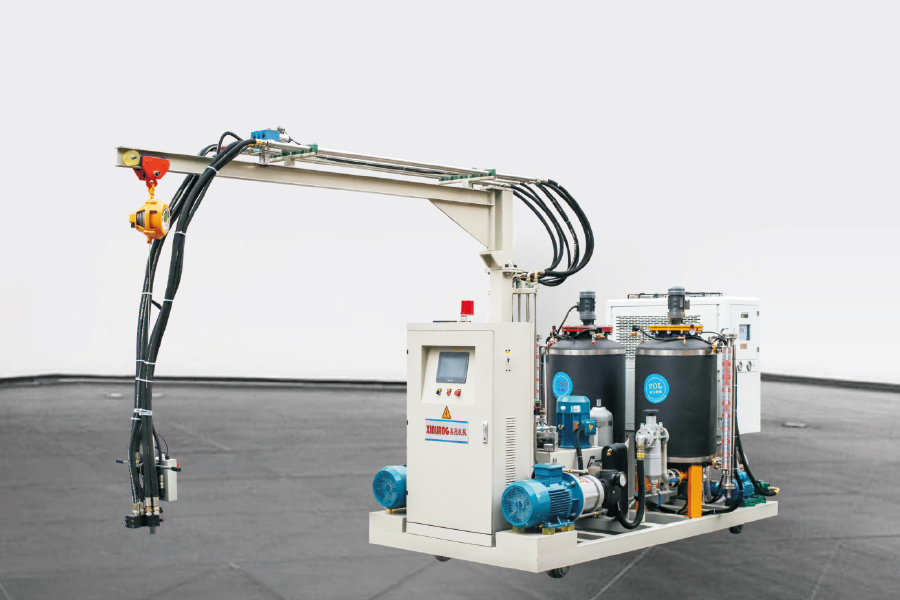
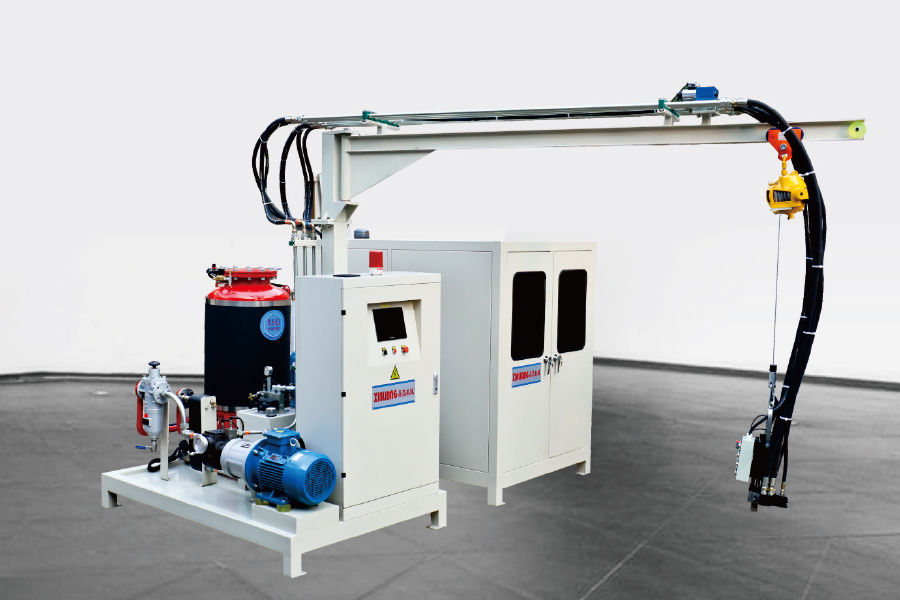
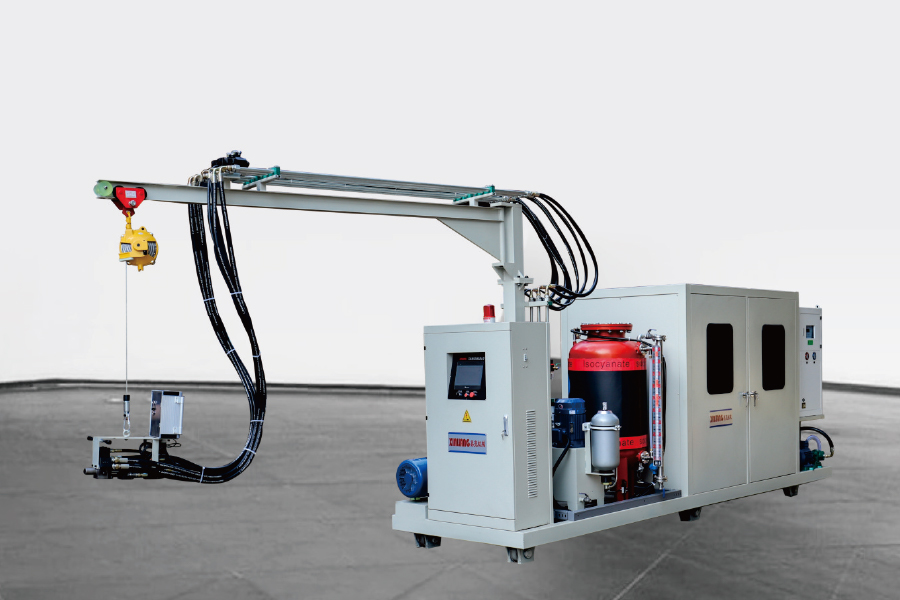
Para a produção de painéis baseados em moldes, uma máquina de injeção de espuma de alta pressão de dois componentes com esteira, um pórtico XY ou um cabeçote montado em robô é o ponto de partida usual. Fixe primeiro o peso máximo do tiro, a janela de proporção e a velocidade transversal; todo o resto da linha pode ser adaptado em torno desses três números.
Combinando a capacidade de injeção com a linha
O dimensionamento é um exercício curto, uma vez que a família de painéis é fixada. Multiplique o maior volume do painel pela densidade alvo para obter o peso máximo do disparo e, em seguida, multiplique os painéis por hora por esse disparo para obter a produção contínua em quilogramas por minuto. Dois números que os compradores tendem a esquecer: a janela de proporção que as bombas devem manter em toda a faixa de produção e a precisão de posicionamento do cabeçote que o layout do molde exige.
Tabela 1: Como a produção contínua e descontínua transfere a carga para o equipamento de espuma.
Ponto de decisão
Linha contínua de cinto duplo
Molde descontínuo ou linha carrossel
Tamanho de lote típico
Longas tiragens, uma família de painéis, alto volume
Lotes pequenos a médios, mudanças frequentes de produto
O que o equipamento de espuma deve conter
Produção em kg/min e estabilidade da proporção ao longo das horas de funcionamento
Precisão do peso do tiro e repetibilidade do posicionamento da cabeça
Movimento da cabeça
Ponto de fluidez fixo ou transversal, correia móvel por baixo
Esteira, pórtico XY ou robô de seis eixos
Manuseio de agente de expansão
Pentano ou HFO com pré-mistura e sistemas de segurança em maior escala
Mesma química, volumes de buffer menores
Especifique primeiro
kg/min na densidade alvo, faixa de velocidade da correia, design de vedação lateral
Faixa de tamanho de injeção, número de moldes, tempo de ciclo
Onde um terceiro fluxo é necessário – uma pasta colorida, um pacote de catalisador ou um poliol separado para formulações PIR – uma máquina de três componentes adiciona um circuito de medição independente em vez de forçar o aditivo através da linha principal.
A escolha do agente de sopro remodela o equipamento mais do que a maioria dos compradores espera. Os HFC estão a ser gradualmente eliminados ao abrigo da Emenda Kigali ao Protocolo de Montreal, e os produtores de painéis mudaram em grande parte para o ciclopentano, misturas de HFO ou sistemas assistidos por água. O ciclopentano é inflamável e tem baixo ponto de ebulição, por isso altera as especificações da máquina: equipamento elétrico à prova de explosão, cobertura de nitrogênio, ventilação, detecção de gás e circuito fechado que nunca expõe o líquido à atmosfera.
A alternativa à injeção direta de pentano é pré-misturá-lo primeiro com o poliol. Um sistema de pré-mistura mantém a mistura a uma temperatura e pressão controladas, o que estabiliza a concentração do agente de expansão que chega ao cabeçote de mistura – a causa comum de desvio de densidade e defeitos de superfície em painéis soprados com pentano. Também reduz o pentano livre liberado no ponto de fluidez, o que é importante tanto para a segurança quanto para o custo.
Para linhas que já utilizam pentano, uma unidade de pré-mistura costuma ser a maneira mais barata de reduzir a variação de densidade antes de considerar uma nova unidade de dosagem.
Como uma linha de painel descontínua é disposta
Em uma linha baseada em molde, a sequência é fixa: o operador ou robô coloca o revestimento inferior, os índices do transportador sob o cabeçote de mistura, o cabeçote derrama a granalha enquanto viaja pela cavidade, o revestimento superior é colocado e o molde fecha, a prensa segura enquanto a espuma gelifica e o painel é desmoldado e aparado. O tempo do ciclo é definido pela química, não pela máquina – mas a máquina decide se esse ciclo pode funcionar no seu mínimo teórico.
Fig. 3: Vista isométrica do lado espumante de uma linha de painel baseada em molde.
Dois detalhes nesse layout determinam o tempo de ciclo. A primeira é a distância que a cabeça deve percorrer enquanto a espuma ainda está líquida; uma passagem lenta força uma cavidade mais curta ou um tempo de creme mais longo. A segunda é a temperatura do molde, razão pela qual as linhas de painel geralmente ligam o circuito do molde ao mesmo sistema de controle da unidade de dosagem.
Uma breve lista de verificação de compra
Antes de assinar, coloque estes sete pontos por escrito:
Peso máximo do tiro em gramas e produção contínua em quilogramas por minuto, ambos cotados na densidade desejada.
Faixa de proporção e repetibilidade em toda a faixa de saída, não apenas em velocidade máxima.
Compatibilidade com agentes de expansão, incluindo classificação à prova de explosão se houver pentano envolvido.
Tipo de cabeçote e posicionamento: vazamento fixo, esteira, pórtico XY ou robô de seis eixos, com velocidade de deslocamento especificada.
Contagem de moldes ou transportadores, curso de abertura e força de fixação com os quais a máquina deve sincronizar.
Lista de peças de reposição e tempo de resposta para câmaras de mistura, vedações, bombas e medidores de vazão.
Teste de aceitação: execute sua densidade e espessura na máquina antes do envio e registre a distribuição do peso do tiro.
Como baseado em Ningbo fabricante de equipamentos de espuma de poliuretano trabalhando em unidades de dosagem, cabeçotes misturadores e linhas de produção, vemos o mesmo padrão na maioria das consultas: o hardware de formação é especificado detalhadamente, enquanto o lado da espuma é deixado para o último minuto. É o caminho errado.
Perguntas frequentes
Q1. O que é uma máquina para painel sanduíche de poliuretano e o que determina seu preço?
É um sistema e não uma unidade única: unidade de dosagem, cabeçote misturador, posicionamento do cabeçote e hardware de conformação. O preço depende principalmente da produção contínua versus baseada em molde, produção e nível de automação, portanto, solicite um orçamento em relação à espessura, densidade e produção por hora do seu painel.
Q2. Qual é a diferença entre painéis sanduíche PU e PIR?
Ambos usam química de poliuretano. A espuma PIR é formulada com um índice de isocianato mais alto, o que melhora o comportamento ao fogo, mas torna o controle da proporção mais crítico, e muitas vezes se beneficia de um terceiro fluxo de dosagem para aditivos.
Q3. Uma máquina de espumação de alta pressão pode atender linhas contínuas e de molde?
A unidade de dosagem pode, mas o cabeçote de mistura geralmente não. As linhas contínuas precisam de produção alta e estável com vazamento fixo ou transversal, enquanto as linhas de molde precisam de pesos de injeção precisos e um cabeçote montado em uma esteira, pórtico ou robô.
Q4. Qual agente de expansão é usado atualmente para painéis de espuma de poliuretano?
Os HFC estão a ser gradualmente eliminados ao abrigo da Emenda Kigali, pelo que a maioria dos produtores mudou para ciclopentano, misturas de HFO ou sistemas assistidos por água. O ciclopentano é inflamável, portanto os sistemas de pré-mistura, a fiação à prova de explosão e a ventilação tornam-se parte das especificações da máquina.
Q5. Quanto tempo dura o ciclo em uma linha descontínua de painéis sanduíche?
Os tempos de creme, gel e cura na formulação são definidos por ela, não pela máquina. A função da máquina é manter constantes o peso do peso e a temperatura do molde para que o ciclo não precise ser acolchoado por segurança.
Q6. Como uma linha de painéis sanduíche pode reduzir sua taxa de sucata?
A maior parte da sucata vem de desvios de proporção, vazamento irregular e moldes frios. Verifique a calibração do medidor de vazão, a pressão de mistura, o ar de nucleação, a velocidade de deslocamento do cabeçote e o controle de temperatura do molde antes de culpar a química.