Lar / Notícias / Notícias da indústria / Fabricação de espuma de poliuretano: guia de seleção de processos, equipamentos e linhas
Fabricação de espuma de poliuretano: guia de seleção de processos, equipamentos e linhas
Notícias da indústria-
Uma fábrica de refrigeradores que decide trazer espuma para gabinetes internamente geralmente começa com a mesma pergunta: o que a fabricação de espuma de poliuretano realmente exige se o objetivo for uma densidade estável, sem vazios e um tempo de desmoldagem inferior a cinco minutos? A resposta raramente é impressa na folha de dados da máquina. Ele depende da proporção da mistura, da temperatura dos dois componentes e da maneira como a granalha é colocada na cavidade.
A versão curta: a fabricação de espuma de poliuretano é um processo de medição de precisão associado a uma reação química. Controle a proporção, a energia de mistura e o padrão de injeção, e a espuma se comportará de maneira previsível. Perca o controle de qualquer um deles e nenhuma pressão no molde resgatará a peça.
As seções abaixo acompanham o processo desde os tanques de matéria-prima até a estação de desmoldagem, explicam onde os sistemas de alta pressão e baixa pressão divergem e definem qual configuração de equipamento se adapta a cada escala de produção.
Comece com a química e depois dimensione a máquina
Duas correntes líquidas se encontram na cabeça de mistura. O lado A é uma mistura de poliol: poliol, catalisador, surfactante, agente de expansão e, em muitas formulações rígidas, água. O lado B é um isocianato, geralmente MDI polimérico para espuma rígida ou uma mistura MDI/TDI para classes flexíveis. Tudo a jusante da cabeça de mistura existe para fornecer esses dois fluxos na proporção correta, temperatura e pressão no momento correto.
A proporção merece mais atenção do que normalmente recebe durante uma compra. A espuma rígida é normalmente processada com um índice entre cerca de 100 e 110, onde o índice compara a carga real de isocianato com o requisito estequiométrico. Um desvio de alguns pontos percentuais altera a estrutura celular, a resistência à compressão e o comportamento de desmoldagem, e é muito difícil de corrigir depois que a espuma aumenta.
Os quatro estágios pelos quais cada cena passa
Hora do creme: o líquido turva e começa a se expandir à medida que o agente de expansão vaporiza e a reação começa.
Tempo de gel: a rede de polímero desenvolve resistência suficiente para manter as bolhas de gás no lugar.
Tempo de subida: a espuma se expande para preencher a cavidade, impulsionada pelo agente de expansão e pelo dióxido de carbono da reação água-isocianato.
Curar e desmoldar: a peça ganha força verde suficiente para ser removida sem distorção.
Essas janelas são definidas pela formulação, mas só são reproduzíveis quando a máquina repete o mesmo peso, proporção e qualidade de mistura em cada ciclo.
A sequência de fabricação, passo a passo
Em uma linha bem administrada, a fabricação de espuma de poliuretano segue uma sequência fixa, seja a peça um armário de geladeira ou um assento de carro.
Condicione as matérias-primas. O poliol e o isocianato ficam em tanques encamisados, geralmente mantidos em torno de 20 a 25 graus Celsius, com nitrogênio seco cobrindo o isocianato para impedir a entrada de umidade.
Meça os dois fluxos. Os sistemas de alta pressão usam bombas de pistão axial ou de engrenagens, e cada componente é calibrado por peso antes do início da produção.
Aumente a pressão e recircule. Ambos os fluxos circulam de volta aos tanques com pressão total de trabalho para que o cabeçote esteja pronto para um disparo instantâneo.
Misture por impacto. Em uma cabeça de alta pressão, as duas correntes colidem em alta velocidade em uma pequena câmara e se misturam em milissegundos.
Injete no molde ou cavidade. O peso do disparo, o padrão de vazamento e o tempo de injeção decidem se a cavidade enche uniformemente ou retém ar.
Deixe crescer e gelificar. A temperatura e a ventilação do molde determinam se a espuma chega aos cantos sem vazios internos.
Desmoldar, curar e inspecionar. As peças são aparadas, pesadas e verificadas quanto à densidade e qualidade da superfície.
O diagrama abaixo mostra como essas etapas são mapeadas em uma instalação típica de espuma de alta pressão.
Espuma de alta pressão versus espuma de baixa pressão: onde a linha difere
A maior decisão sobre o equipamento é o princípio da mistura, porque ele molda as rotinas de manutenção, o uso de solventes e o tamanho mínimo de injeção que a linha pode suportar de forma confiável.
Comparação baseada nos princípios de funcionamento descritos nas especificações do equipamento de espuma de poliuretano.
Móveis, painéis rígidos, trabalhos de baixo volume
A máquina principal: escolhendo uma unidade de injeção de espuma
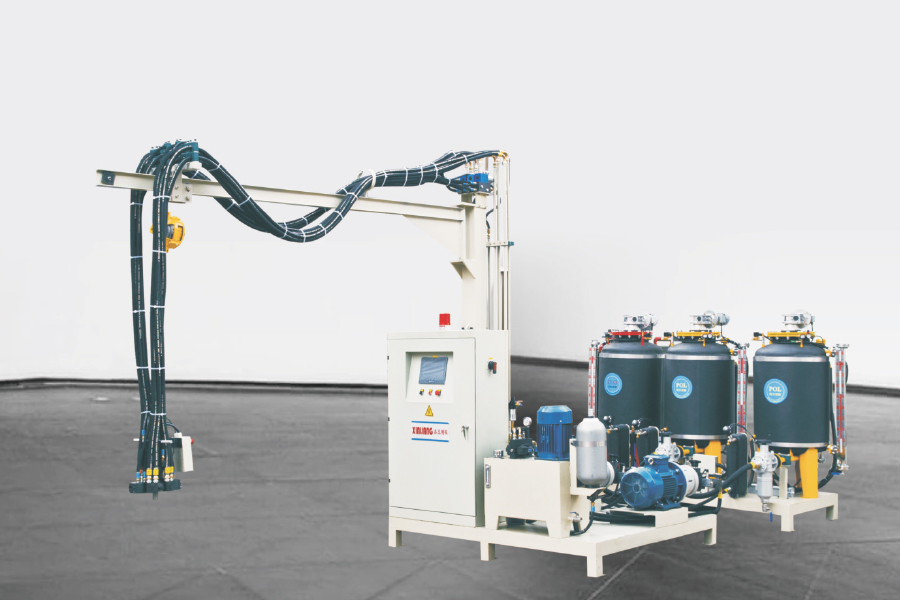
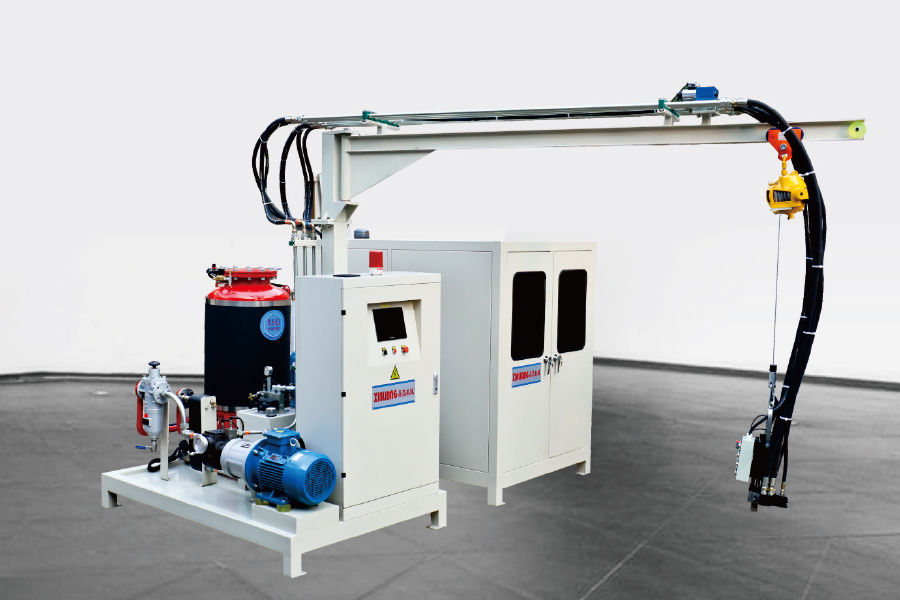
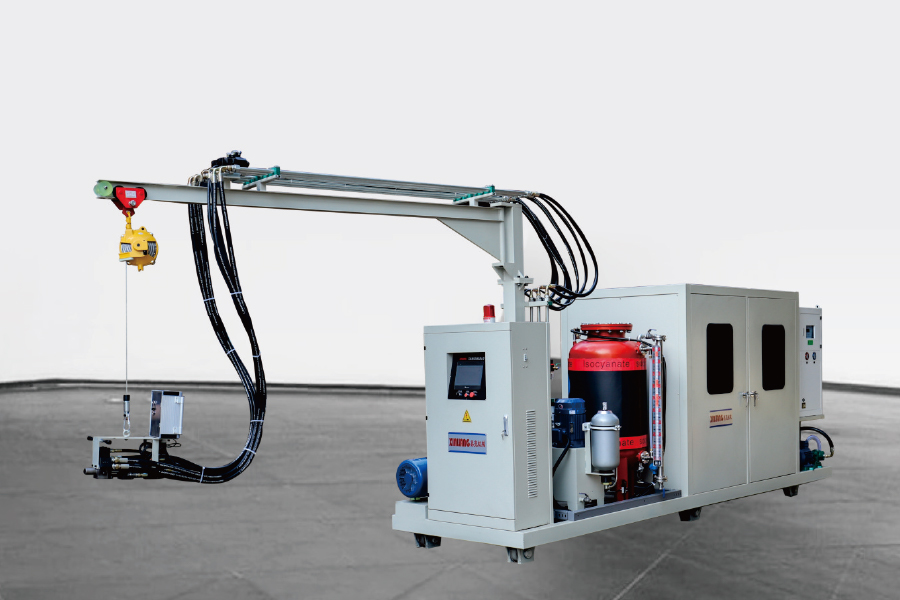
A maioria das fábricas começa com uma única máquina injetora de alta pressão e adiciona automação posteriormente. A primeira decisão é de dois ou três componentes: uma unidade de dois componentes mede o poliol e o isocianato, enquanto uma unidade de três componentes adiciona um terceiro fluxo, normalmente um agente de expansão, pigmento ou aditivo que não pode ser pré-misturado no poliol.
Cabeça fixa: o arranjo de menor custo, adequado para uma única posição de molde ou um acessório estacionário.
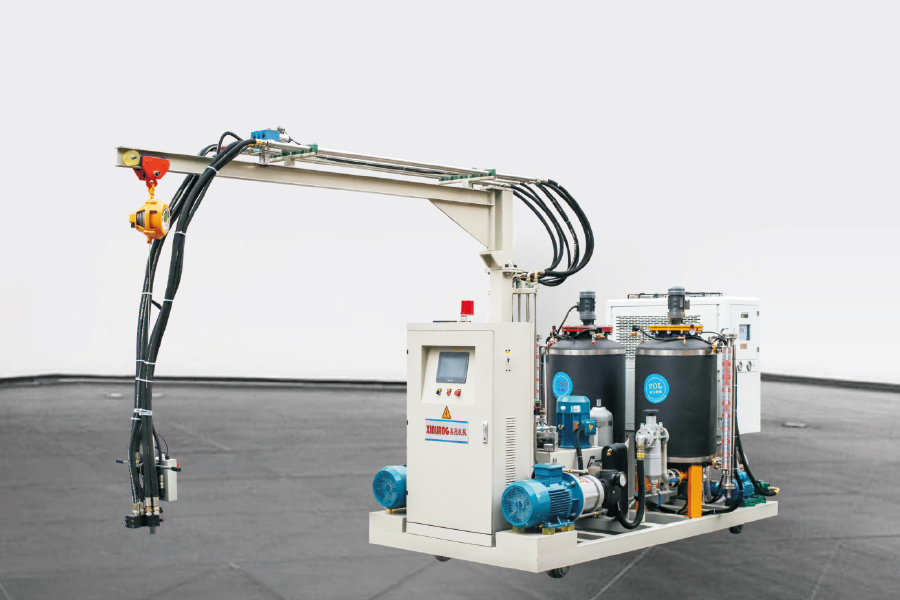
Cabeça montada em esteira: o cabeçote se desloca ao longo da linha do molde, de modo que uma máquina pode atender diversas estações em sequência.
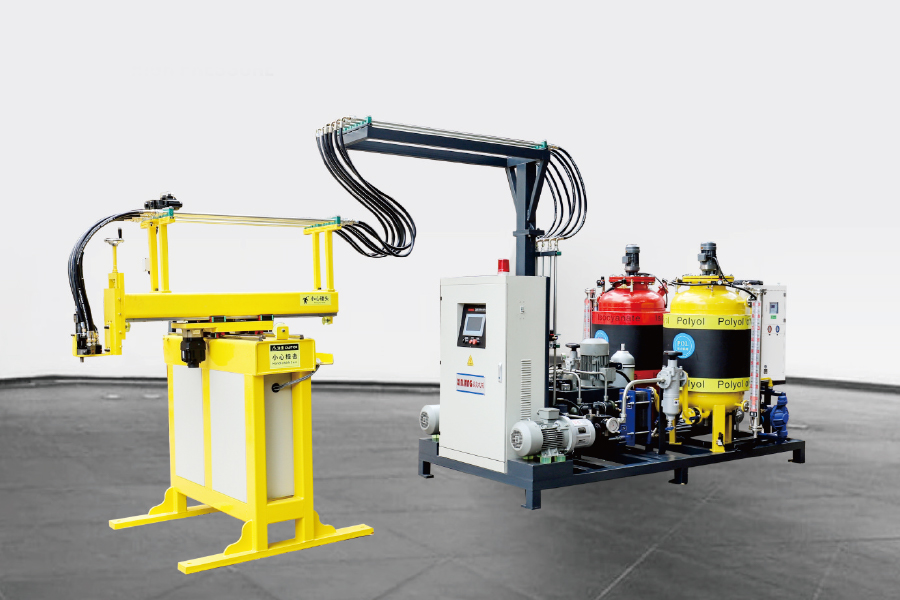
Manipulador do eixo XY: um caminho de vazamento programado sobre um molde plano, útil para painéis e formatos de cavidades rasas.
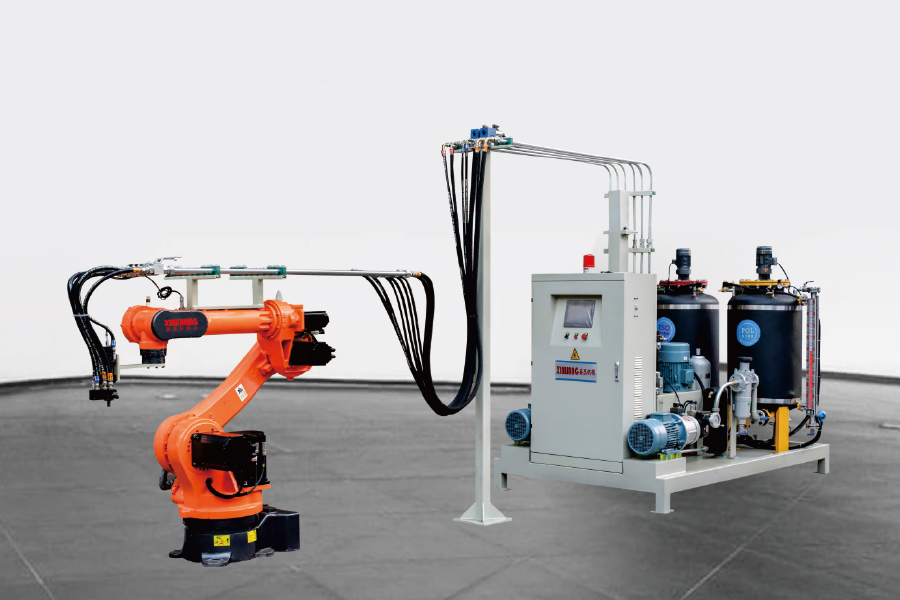
Robô de seis eixos: padrões de vazamento tridimensionais repetíveis, normalmente escolhidos onde a geometria da peça muda frequentemente.
O retorno geralmente vem da repetibilidade e não da velocidade bruta. Uma máquina que mantém o peso do peso dentro de uma faixa apertada reduz o desperdício e o excesso de embalagem de forma muito mais confiável do que uma que simplesmente circula mais rápido.
Layout de linha: quando o volume de saída altera a configuração
Uma única máquina e um molde fixo funcionam bem até certo ponto. Uma vez que o tempo de desmoldagem é menor que o tempo necessário para carregar, fechar, espumar, curar e descarregar um molde, esse molde não consegue mais manter a máquina ocupada. Esta é a lacuna que os layouts de linha são projetados para preencher, e é a razão pela qual o equipamento de espuma de poliuretano intervalo se divide em várias arquiteturas.
Linhas da plataforma giratória: índice de moldes através das posições de carga, espuma, cura e descarga, o que se adapta a um takt time fixo e a um pequeno número de peças idênticas.
Linhas tipo H: os transportadores de moldes se movem ao longo de dois trilhos paralelos, proporcionando um caminho de cura mais longo e mais estações sem ocupar muito espaço no chão.
Linhas anulares: um ciclo contínuo para produção de alto volume onde a mesma peça funciona durante meses seguidos.
Escolha o tempo takt e a mistura de peças. Uma planta que utiliza muitas peças diferentes geralmente ganha mais com a rápida troca de molde do que com um ciclo de cura mais longo.
Escolhas de ciclopentano e agente de expansão
A seleção do agente de expansão impulsiona o desempenho do isolamento e o equipamento de segurança em toda a linha. O ciclopentano tornou-se a escolha comum para armários frigoríficos e painéis rígidos de isolamento devido ao seu baixo potencial de aquecimento global, mas é inflamável, o que altera a ventilação, a classificação eléctrica e os procedimentos de manuseamento de materiais no local.
Um sistema de pré-mistura de ciclopentano mistura o agente de expansão no poliol sob temperatura e pressão controladas, de modo que o poliol misturado chega à máquina de injeção já transportando o agente de expansão. Em comparação com a injeção de ciclopentano líquido separadamente na cabeça de mistura, a pré-mistura proporciona uma estrutura celular mais uniforme e mantém o líquido inflamável concentrado dentro de um circuito fechado.
Para plantas que abandonam sistemas de fluorocarbono mais antigos, a rota de pré-mistura costuma ser o caminho mais administrável, porque a máquina de injeção existente pode frequentemente ser mantida com vedações atualizadas e parâmetros de controle revisados.
Variáveis de processo que decidem a qualidade da espuma
Depois que o equipamento é instalado e calibrado, algumas variáveis são responsáveis pela maioria dos problemas de qualidade:
Desvio da proporção de mistura causado por vedações da bomba desgastadas, alterações de viscosidade ou calibração incorreta.
Temperatura do componente que fica fora da janela de formulação e altera a reatividade.
Pressão de injeção isso é muito baixo para uma mistura de impacto total, produzindo estrias ou células grosseiras.
Padrão de vazamento e peso do tiro que deixam bolsas de ar ou sobrecarregam a cavidade.
Temperatura do molde e ventilação que decidem a qualidade da superfície e o tempo de ciclo.
A maioria dos defeitos, desde vazios e disparos curtos até variação de densidade e bolhas superficiais, remonta a um desses cinco. Trabalhar com eles em ordem é mais rápido do que ajustar os parâmetros aleatoriamente, e defeitos comuns de espuma PU e suas correções é uma lista de verificação útil quando uma falha aparece pela primeira vez.
Perguntas frequentes sobre fabricação de espuma de poliuretano
Q1. O que é fabricação de espuma de poliuretano?
É o processo de reação de uma mistura de poliol com um isocianato na presença de um agente de expansão e, em seguida, moldar a espuma expansível dentro de um molde ou cavidade. A reação leva segundos, então a proporção, a temperatura e a qualidade da mistura decidem o resultado final.
Q2. Qual é a diferença entre máquinas de espuma de PU de alta e baixa pressão?
As máquinas de alta pressão misturam por impacto a aproximadamente 100-200 bar e geralmente são autolimpantes entre os disparos. As máquinas de baixa pressão agitam os componentes mecanicamente a cerca de 5-20 bar e geralmente necessitam de lavagem com solvente da câmara de mistura.
Q3. Como escolho entre uma única máquina de espumação e uma linha de produção?
Compare o tempo de desmoldagem com o tempo necessário para carregar e descarregar um molde. Se um molde não consegue manter a máquina ocupada, uma mesa giratória, tipo H ou linha anular é a resposta usual; caso contrário, uma única máquina ou uma unidade montada sobre esteiras será suficiente.
Q4. Qual agente de expansão é usado para isolamento rígido de espuma de PU?
O ciclopentano é a escolha principal para armários frigoríficos e painéis rígidos devido ao seu baixo potencial de aquecimento global. Os graus HFO e HFC permanecem em uso onde a aplicação exige um sistema não inflamável.
Q5. É necessário um sistema de pré-mistura de ciclopentano?
Para a maioria das linhas de ciclopentano, sim. O sistema de pré-mistura mistura o agente de expansão ao poliol sob condições controladas, o que melhora a uniformidade celular, reduz as perdas por evaporação e mantém o líquido inflamável dentro de um circuito fechado.
Q6. Como um fabricante pode reduzir o desperdício de material na produção de espuma PU?
Calibre ambas as bombas por peso em cada turno, mantenha as temperaturas dos componentes estáveis, combine o padrão de vazamento com a cavidade e evite encher demais o molde. A maior parte dos resíduos na fabricação de espuma de poliuretano vem de desvios de proporção e pesos de granalha inconsistentes.