Linha de produção de painéis sanduíche: equipamentos, layouts e guia de seleção
Notícias da indústria-
Imagine uma fábrica de painéis para câmaras frigoríficas cotando um pedido de painel para freezer de 9 m em uma linha que foi comprada para portas de garagem: duas estações de molde, uma unidade de espuma de baixa pressão e uma tampa manual. O tempo de preenchimento varia, a densidade do núcleo aumenta na extremidade da injeção e o painel curva-se ligeiramente após a desmoldagem. Nada está quebrado. A linha simplesmente nunca foi projetada para esse painel.
A conclusão vem primeiro: em uma linha de produção de painéis sanduíche, o layout decide quais pedidos você pode aceitar e a unidade de medição decide com que frequência você pode mantê-los. A faixa de espessura, a química do núcleo e o agente de expansão são refinamentos dessa sequência, e não substitutos dela.
O que se segue abrange as quatro decisões que têm maior peso: layout contínuo versus descontínuo, construção do painel e química do núcleo, a especificação da máquina de formação de espuma e a rota do agente de expansão. Onde aparece um número, é um valor publicado da indústria ou um cálculo que você pode repetir em uma planilha.
Contínuo ou descontínuo: a decisão do layout vem em primeiro lugar
Ambos os tipos de linha produzem o mesmo produto. A diferença é como a espuma é introduzida e por quanto tempo ela fica retida. Uma linha contínua de correia dupla mede a espuma na superfície inferior, coloca a superfície superior sobre ela e mantém a espuma ascendente na espessura sob a pressão da correia até que ela cure. Uma linha descontínua de múltiplas estações preenche um molde fechado com um disparo dosado e o mantém sob uma prensa para a cura.
Essa diferença se reflete no rendimento, no mix de produtos, na taxa de sucata e no capital. A tabela abaixo é a versão que vale a pena colar em uma reunião com fornecedores.
Comparação indicativa de linhas de painéis contínuas e descontínuas; confirme velocidades, comprimentos de painel e tempos de troca de acordo com as especificações de cada fornecedor.
Ponto de decisão
Linha contínua de cinto duplo
Linha descontínua de múltiplas estações
Introdução de espuma
Derramado no fundo móvel; revestimento superior aplicado antes da correia
Tiro medido injetado em um molde fechado
Saída
Definido pela velocidade da correia, normalmente de 3 a 15 m/min
Leia a última linha primeiro. Quando um ou dois tipos de painéis de uma espessura dominam a carteira de pedidos, uma linha contínua ganha seu capital. Ao enfrentar, o núcleo ou a espessura mudam várias vezes por mês, uma linha descontínua geralmente ganha no custo total, embora pareça mais lenta no papel.
Da bobina ao empilhador: as etapas que decidem a qualidade do painel
Descasque a linha e há seis etapas. As reclamações do painel quase sempre remontam a um deles, e raramente àquele que o operador culpa primeiro.
Enfrentando alimentação e pré-aquecimento. Revestimentos de aço de 0,4 a 0,6 mm são desenrolados, nivelados e aquecidos, geralmente a cerca de 35 a 45°C, de modo que a espuma adere a uma superfície quente em vez de fria.
Vedação de bordas e barragens laterais. As bordas são fechadas antes da chegada da espuma. Os vazios finais são geralmente uma falha de vedação, não uma falha química.
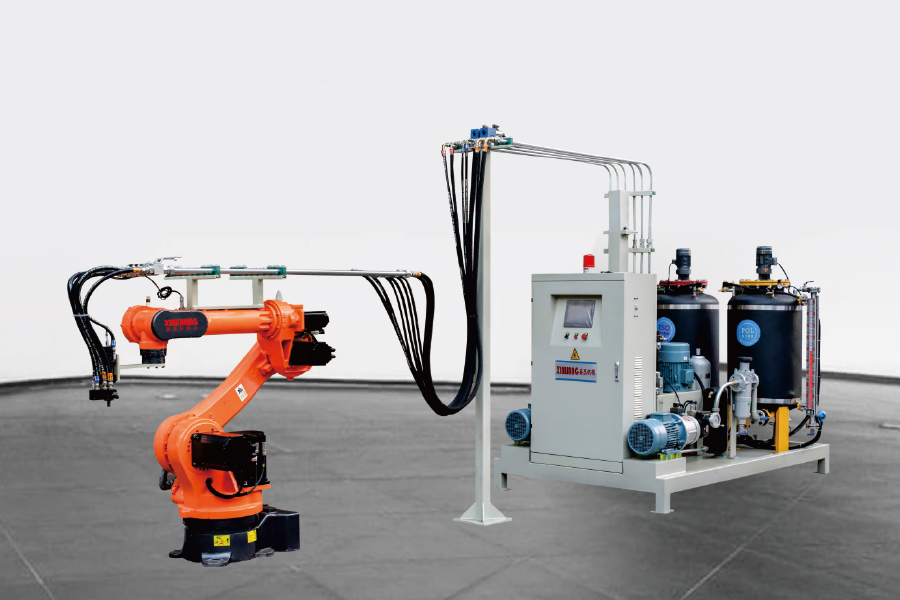
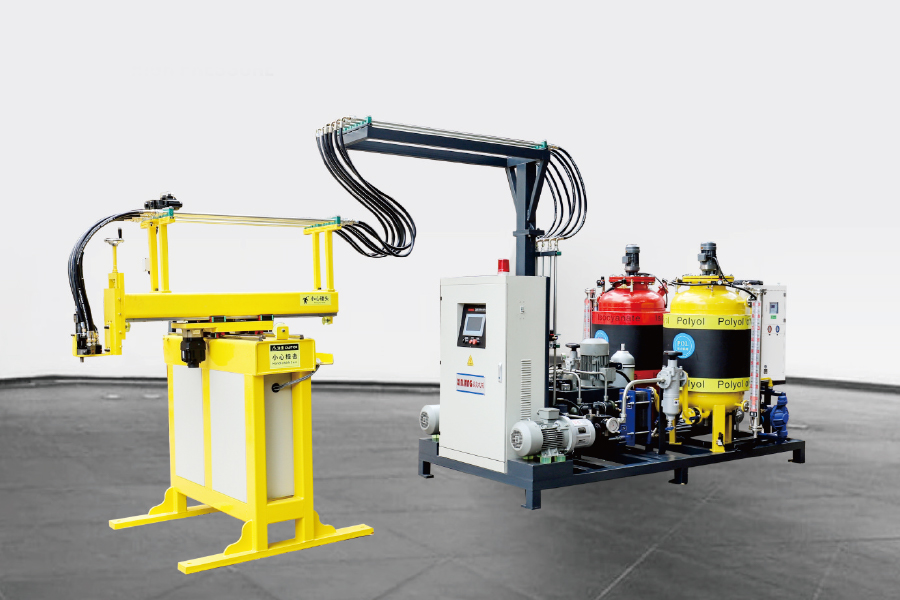
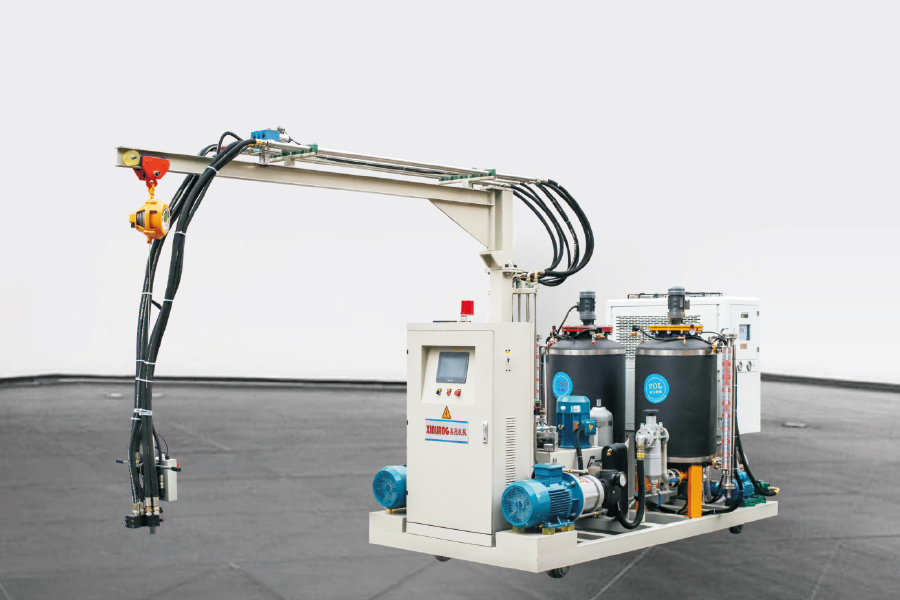
Medição e injeção. Os componentes são dosados, condicionados à temperatura, misturados em alta pressão no cabeçote misturador e injetados. O tamanho da injeção, a proporção e o padrão de vazamento decidem se a cavidade é preenchida uniformemente.
Levante-se e cure sob restrição. A correia, ou tampa da prensa, mantém a espuma em expansão na espessura desejada até que ela possa suportar a carga.
Corte e recorte. Uma serra voadora corta no comprimento certo em linhas contínuas; ambos os tipos de linha são cortados até a largura final.
Resfriamento e empilhamento. Os painéis são empilhados de forma plana para pós-cura. O empilhamento muito cedo é uma causa comum de desvio dimensional.
Como o painel é construído
Dois revestimentos, um núcleo e um perfil de borda que deve sobreviver ao manuseio e montagem no local. A vista explodida abaixo mostra as camadas que uma estação de formação de espuma realmente precisa preencher.
Figura 1: Vista isométrica explodida de um painel sanduíche com face metálica. Os revestimentos são normalmente de 0,4 a 0,6 mm de aço ou alumínio.
Química e espessura do núcleo: de onde vêm os números térmicos
A espuma PIR rígida é comumente declarada em cerca de 0,021 a 0,023 W/mK e PUR em 0,022 a 0,026 W/mK, ambos bem abaixo de XPS em 0,029 a 0,035, EPS em 0,031 a 0,038 e lã mineral em 0,035 a 0,045. A propagação dentro de uma família é tão importante quanto a distância entre as famílias: a mesma formulação de PUR pode variar cerca de 10% dependendo do agente de expansão, da estrutura celular e da densidade.
Condutividade térmica de núcleos de painéis comuns (W/mK, valores típicos declarados)
Figura 2: Barras inferiores significam melhor isolamento por milímetro. Os valores são declarações publicadas típicas; a Declaração de Desempenho de cada fornecedor é o valor vinculativo.
A espessura então faz o resto do trabalho, mas não linearmente em uma construção acabada. O gráfico abaixo usa condução pura em lambda = 0,024 W/mK.
Valor U em relação à espessura do painel (lambda = 0,024 W/mK, somente condução)
Figura 3: Passando de cortes de 40 mm para 100 mm, a perda de calor foi calculada em cerca de 60%; passar de 100 mm para 200 mm reduz em mais 50%. Os painéis reais têm um desempenho pior do que este porque os valores declarados pela EN 14509 incluem o envelhecimento e as correções da ponte térmica, e as juntas e fixações acrescentam perdas no local.
A unidade de medição: a precisão do disparo supera a produção nominal
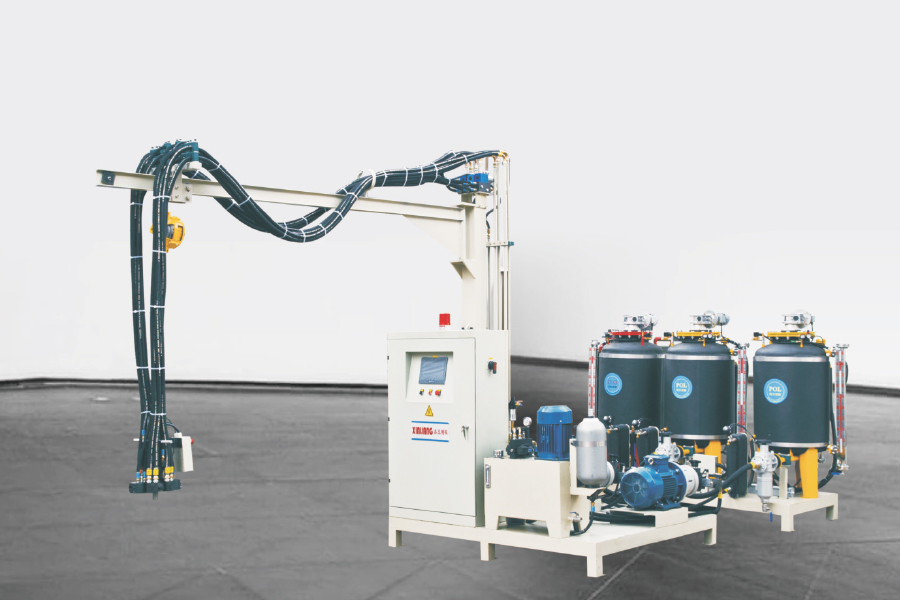
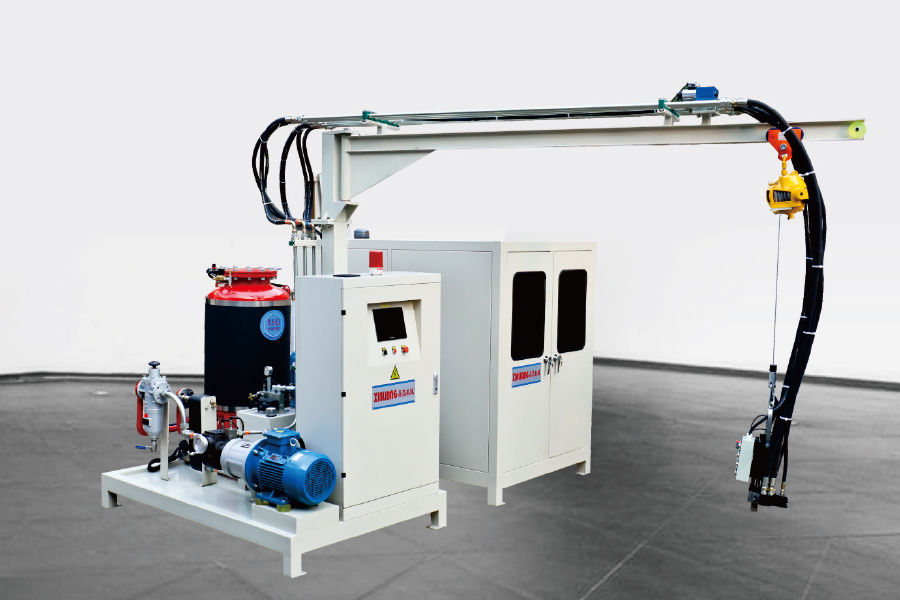
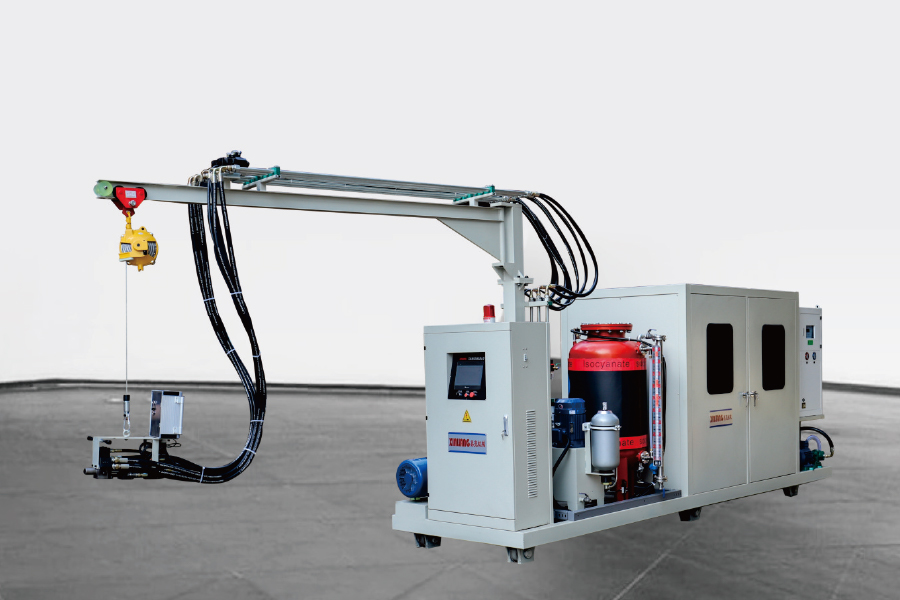
Cabeças de alta pressão misturam por impacto, com pressões de injeção normalmente citadas entre 100 e 200 bar, contra cerca de 5 a 30 bar para agitação de baixa pressão. A diferença prática em uma linha de painéis é a estrutura celular e a repetibilidade do disparo: uma cabeça de alta pressão preenche uma cavidade longa e fina com menor variação de densidade de ponta a ponta.
Os fornecedores geralmente citam uma precisão de proporção de cerca de 1% e uma repetibilidade de disparo na região de 1 a 1,5%. Peça o coeficiente de variação de 20 tomadas consecutivas em sua própria formulação, e não o número do título na folha de dados. O controle de temperatura dos componentes é igualmente importante, com a maioria das formulações de painéis funcionando melhor quando ambos os componentes são mantidos em aproximadamente 20 a 25°C dentro de cerca de 2°C.
Overpacking é o custo silencioso nesse tipo de linha. O preenchimento de 5 a 10% acima da densidade mínima teórica é comum em uma máquina não ajustada e é o custo de ataque mais rápido porque aparece em todos os painéis. As máquinas de três componentes adicionam uma terceira corrente para aditivos como retardadores de chama, pigmentos ou agentes de nucleação sem pré-misturá-los no poliol, o que vale a pena considerar se suas formulações PIR mudam frequentemente.
Faixa de peso de injeção compatível com a maior cavidade do painel, com um valor de repetibilidade declarado.
Faixa de proporção ampla o suficiente para suas formulações; a maior parte do trabalho em painel fica entre 1:1 e cerca de 1:1,6 de poliol para isocianato.
Rendimento em kg/min que corresponde à velocidade mais rápida da esteira ou ao ciclo mais curto que você pretende executar.
Misturar contagem de cabeçotes e disposição transversal, para que um cabeçote não se torne o gargalo.
Armazenamento de receitas no PLC, portanto, uma alteração de espessura é uma configuração armazenada em vez de uma reinicialização manual.
Layouts de Linha para Moldes de Painel: Anular, Tipo H e Mesa Giratória
A matemática do ciclo primeiro: a produtividade é igual ao número de estações de molde dividido pelo tempo de ciclo. Adicionar estações é quase sempre mais barato, mais seguro e mais rápido do que reduzir o tempo de cura através da química.
Linha anular (anel). Os moldes percorrem um circuito fechado, com estações de formação de espuma dentro do anel e operadores fora. O espaço físico por estação é eficiente e longas tiragens de um tipo de painel fluem bem.
Linha tipo H. Duas fileiras de moldes compartilham um corredor central e um cabeçote de injeção móvel. Trocas de ferramentas e tiragens curtas são mais fáceis de programar do que em um anel fechado.
Linha de toca-discos. Estações radiais em mesa rotativa. Compacto e rápido de comissionar, é uma boa opção para painéis mais curtos, portas e lotes menores.
Qualquer que seja o layout escolhido, o molde faz parte do sistema de qualidade. A uniformidade da temperatura do molde em uma cavidade de 9 m, a rigidez da tampa e a disciplina do agente desmoldante afetam o arqueamento e o acabamento superficial mais do que a maioria dos compradores espera na fase de cotação.
Agentes de expansão, segurança de pentano e desempenho contra incêndio
O ciclopentano tem um potencial de destruição da camada de ozono igual a zero e um potencial de aquecimento global muito inferior aos HFC que substitui. Os números publicados de 100 anos colocam o HFC-141b em cerca de 700 e o HFC-245fa em cerca de 1.000, enquanto os hidrocarbonetos ficam na casa das dezenas. Ao abrigo do Regulamento revisto sobre gases fluorados (UE) 2024/573 da UE, a rota dos HFC está a ser ainda mais restrita, razão pela qual os sistemas de hidrocarbonetos continuam a ganhar participação na espuma de painéis.
O pentano é inflamável e isso muda a planta, não apenas a máquina. Conte com instalações elétricas à prova de explosão na zona de formação de espuma, ventilação mecânica, detecção de gás, aterramento e ligação, e nenhuma fonte de ignição em qualquer lugar próximo ao cabeçote de mistura. Um sistema de pré-mistura mantém a concentração e a temperatura de pentano estáveis antes da dosagem, o que torna a injeção repetível do primeiro ao último painel de um turno.
O desempenho ao fogo é uma conversa separada do desempenho térmico. Os painéis são classificados de acordo com EN 13501-1; muitos sistemas PIR são testados para B-s1,d0, os sistemas PUR geralmente chegam a B-s2,d0 ou B-s3,d0, e os núcleos de lã mineral atingem A2-s1,d0. A classificação é específica do sistema e da espessura, portanto, sempre leia a Declaração de Desempenho para saber o acúmulo exato que você está vendendo e nunca presuma que apenas a química do núcleo garante uma classe.
Defeitos a serem observados e o que inspecionar antes da aprovação
Seis defeitos são responsáveis pela maioria das reclamações do painel, e cada um deles tem uma pequena lista de primeiras verificações.
Acabar com vazios e cantos não preenchidos. Verifique a vedação das bordas e o padrão de vazamento antes de tocar na formulação.
Gradiente de densidade ao longo do painel. Geralmente tamanho de injeção, posição de injeção ou temperatura do molde.
Delaminação e curvatura. Temperatura de enfrentamento, agente desmoldante, desmoldagem muito precoce ou embalagem excessiva.
Linhas de encolhimento e marcas de afundamento. Incompatibilidade de tempo de gel entre os dois componentes.
Variação de espessura. Controle de correia ou espaçador e rigidez da tampa em linhas descontínuas.
Leitura de superfície. Quase sempre exagerando em um revestimento fino.
Para um teste de aceitação de fábrica, solicite o seguinte por escrito:
Coeficiente de variação do peso da dose em 20 doses consecutivas em sua formulação.
Densidade do núcleo medida em três posições em um painel completo, não apenas no ponto de injeção.
Tolerâncias de comprimento, largura e espessura verificadas em relação à tabela de tolerância EN 14509.
Retire a adesão entre a espuma e o revestimento em uma amostra cortada de ambas as extremidades do painel.
Repetibilidade de uma alteração de espessura, incluindo quantos painéis são descartados durante a troca.
Perguntas frequentes sobre linhas de produção de painéis sanduíche
Q1. O que é uma linha de produção de painéis sanduíche?
É o conjunto de equipamentos que transforma dois revestimentos metálicos e um núcleo de espuma em um painel isolado: alimentação de face, selagem de bordas, máquina de espuma ou injeção, seção de cura como esteira dupla ou prensa, depois corte, recorte e empilhamento.
Q2. Quantos painéis uma linha pode produzir por turno?
Em linhas descontínuas, o rendimento é igual às estações de molde divididas pelo tempo de ciclo, de modo que uma linha de 20 estações com um ciclo de 10 minutos produz cerca de 120 painéis por hora à sua taxa teórica. A produção real é menor após trocas e sucata; sempre calcule a partir do seu próprio tamanho de painel.
Q3. Núcleo PUR ou PIR para painel sanduíche?
O PUR é geralmente mais barato e atende aos requisitos padrão de câmaras frigoríficas e paredes. O PIR é escolhido quando o desempenho ao fogo ou a temperatura de serviço mais alta são importantes, e é comumente testado para uma classe EN 13501-1 melhor do que o PUR, mas com um custo de formulação mais alto.
Q4. Uma linha de painel sanduíche pode operar ciclopentano em vez de HFC?
Sim, e muitas novas linhas fazem isso. Requer uma área de formação de espuma à prova de explosão, ventilação, detecção de gás e um sistema de pré-mistura ou dosagem, portanto o custo do retrofit é real. A recompensa é a estabilidade regulatória e um PAG muito inferior ao HFC-141b ou HFC-245fa.
Q5. Qual densidade de espuma um núcleo de painel sanduíche deve ter?
A maioria dos núcleos dos painéis PUR e PIR com face metálica são especificados na região de 38 a 45 kg/m3. Abaixo disso, as propriedades mecânicas e a estabilidade dimensional desaparecem; bem acima disso, você está pagando por um material que agrega pouco valor de isolamento.
Q6. Correia dupla contínua ou linha descontínua para painéis frigoríficos?
As câmaras frigoríficas são adequadas para linhas descontínuas porque os comprimentos e espessuras necessários variam amplamente e os volumes de pedidos são moderados. Linhas contínuas de faixa dupla fazem sentido quando um ou dois tipos de painéis dominam a carteira de pedidos e os volumes justificam o capital.
Antes de assinar qualquer coisa, peça dois documentos: um registro de repetibilidade do peso de uma máquina que já está em operação e um teste de aceitação de fábrica em sua própria formulação na espessura pretendida. Esses dois registros contam mais sobre uma linha de produção de painéis sanduíche do que qualquer folheto.
Se você ainda estiver mapeando a sequência do processo, nosso guia do comprador para equipamentos de produção de espuma PU percorre a ordem do equipamento e as perguntas a serem feitas em cada etapa. Máquinas Ningbo Xinliang fornece a unidade de dosagem, o layout da linha e o sistema de agente de expansão em um único pacote, dimensionado para sua faixa de painel e meta de produção.